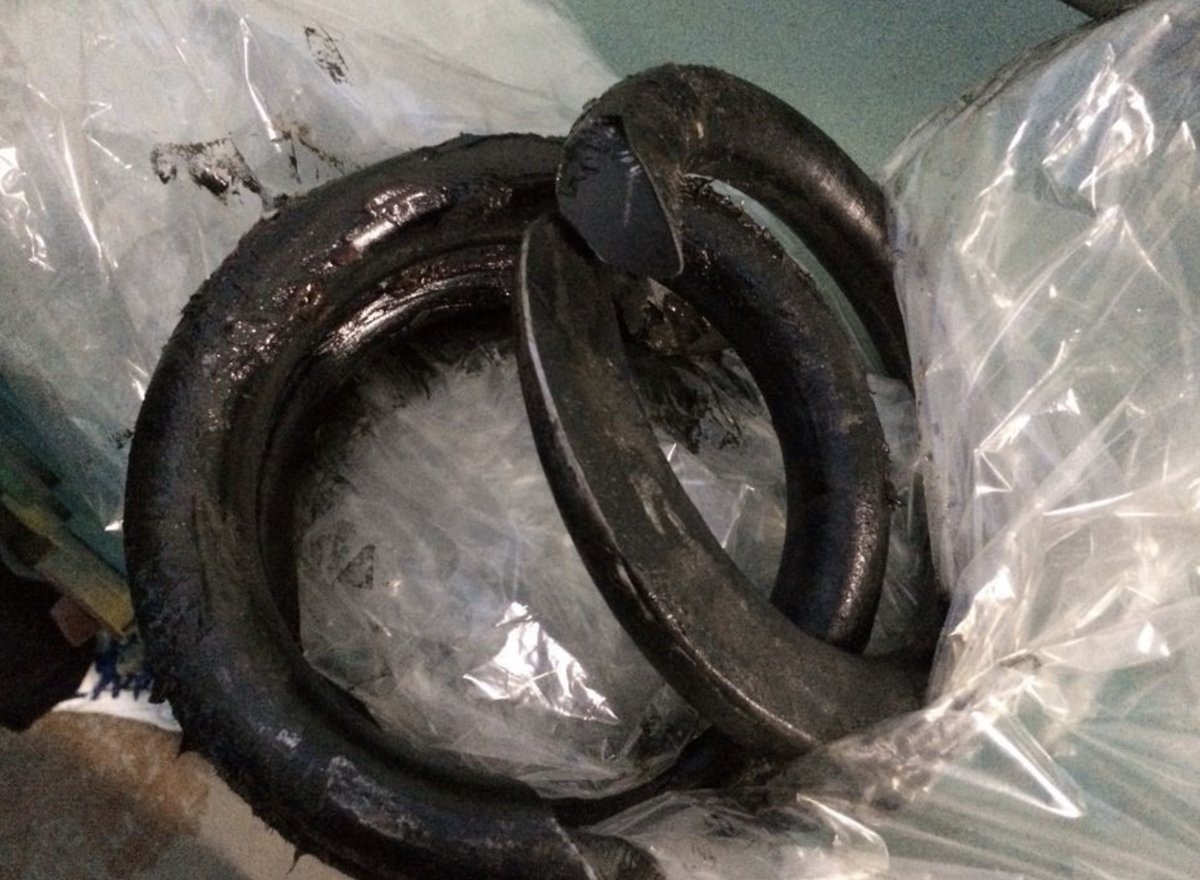
วิศวกรทุกคนที่กำหนดสปริงเคยเห็น หรือกลัวที่จะเห็น สิ่งหนึ่ง: สปริงที่หักระหว่างใช้งาน ก่อนที่ใครจะคาดคิด ไม่มีเหตุการณ์รับแรงเกิน ไม่มีการกัดกร่อน แค่… หัก
นั่นคือความเสียหายจากความล้า และต่างจากการรับแรงเกินเพียงครั้งเดียว ความล้าไม่ได้เกิดขึ้นเพราะมีใครทำผิดอย่างชัดเจน แต่เกิดขึ้นเพราะการตัดสินใจเล็ก ๆ หลายพันครั้ง — การเลือกวัสดุ รูปทรงขด ผิวสำเร็จ การคลายความเค้น — บวกกันในทางที่ผิด ข่าวดีคือมันป้องกันได้เกือบทั้งหมดหากเข้าใจกลไก
บทความนี้ครอบคลุมวิทยาศาสตร์ของความล้าในสปริง สาเหตุรากที่พบบ่อยที่สุดหกข้อ และกลยุทธ์ที่พิสูจน์แล้วเจ็ดข้อเพื่อให้สปริงของคุณใช้งานได้นานขึ้น
เกิดอะไรขึ้นจริงเมื่อสปริงล้า
ความเสียหายจากความล้าเดินตามลำดับสามขั้นที่คาดเดาได้ และช้ากว่าที่คิดอย่างน่าประหลาด:
- การเกิดรอยร้าว: ที่จุดรวมความเค้นระดับจุลภาค — รอยขีดบนผิว สิ่งเจือปนในเหล็ก หลุมจากการกัดกร่อน หรือแม้แต่รอยจากเครื่องมือกล — ความเค้นดึงที่เกิดซ้ำในทุกวัฏจักรของสปริงเริ่มฉีกโครงผลึกของโลหะออกจากกัน ทีละอะตอม ขั้นนี้กินเวลาหลายพันถึงหลายล้านรอบโดยไม่มีการเปลี่ยนแปลงที่มองเห็นได้บนสปริง
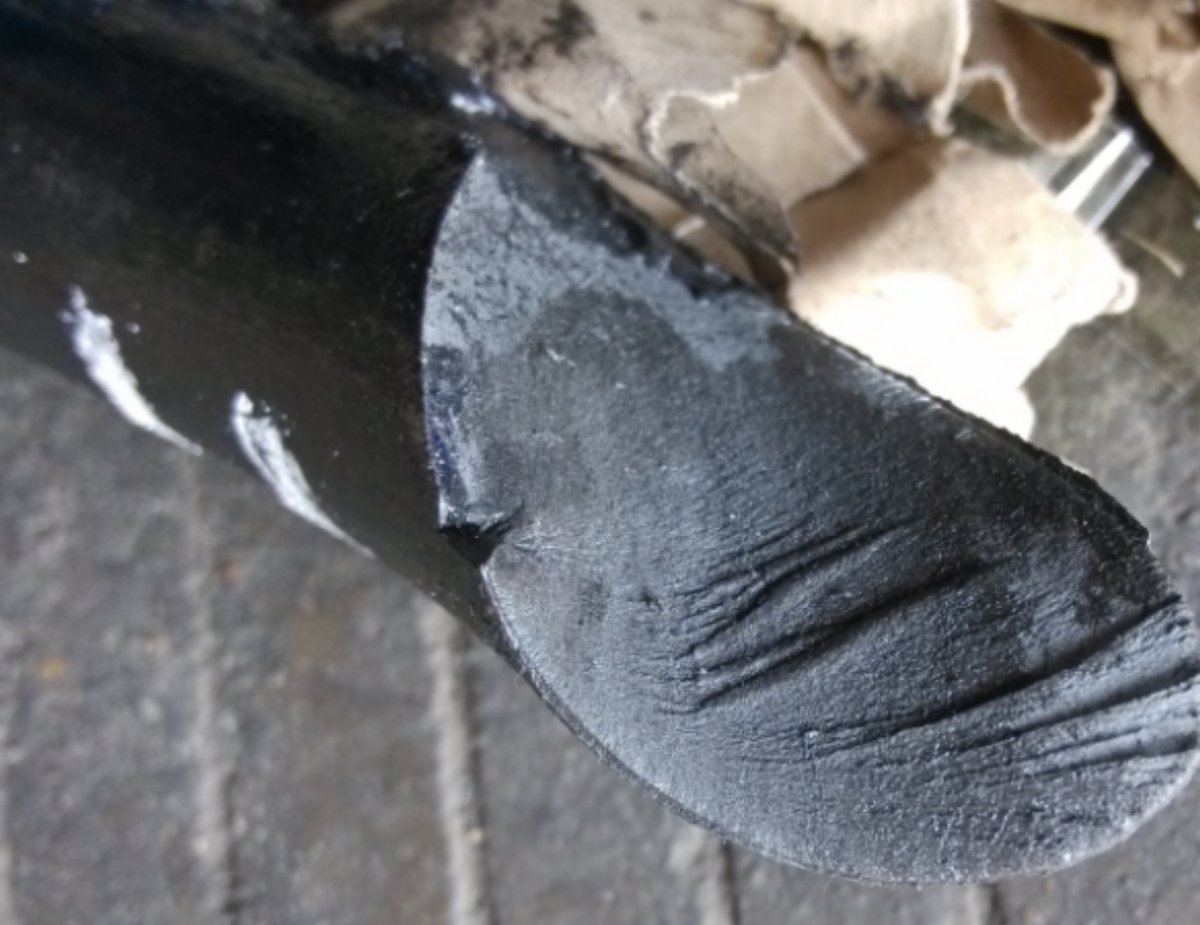
- การขยายตัวของรอยร้าว: เมื่อรอยร้าวจุลภาคมาถึงขนาดวิกฤต (โดยทั่วไป 50–100 ไมโครเมตร) แต่ละรอบแรงจะทำให้มันยาวขึ้นอีกเล็กน้อย หน้ารอยร้าวเคลื่อนไปในแนวตั้งฉากกับทิศของความเค้นดึงหลัก ก่อให้เกิด “รอยคลื่น” อันเป็นเอกลักษณ์ที่มองเห็นได้บนผิวรอยแตกภายใต้กล้องจุลทรรศน์
- การแตกหักสุดท้าย: เมื่อภาคตัดขวางที่เหลือไม่สามารถรับแรงได้อีก สปริงก็หัก — อย่างทันทีและสมบูรณ์ ผิวรอยแตกสุดท้ายดูแตกต่างจากบริเวณความล้าอย่างชัดเจน: หยาบ เป็นเม็ด และมักทำมุม 45 องศากับแกนลวด
เส้นโค้ง S-N: กราฟที่สำคัญที่สุดของนักออกแบบสปริง
พฤติกรรมความล้าถูกอธิบายด้วยเส้นโค้ง S-N (ความเค้นเทียบกับจำนวนรอบ) หรือที่เรียกว่าเส้นโค้ง Wöhler ตามชื่อวิศวกรชาวเยอรมันที่เขียนแผนภูมิไว้เป็นครั้งแรกในทศวรรษ 1860 แนวคิดเรียบง่าย แต่ผลต่อการออกแบบสปริงนั้นลึกซึ้ง:
- ความเค้นสูงขึ้น = จำนวนรอบลดลงแบบเอกซ์โพเนนเชียล การลดความเค้นลง 15% สามารถเพิ่มอายุความล้าได้ถึงสิบเท่า ความสัมพันธ์นี้ไม่ใช่เชิงเส้น แต่เป็นลอการิทึม
- เหล็กบางชนิดมีขีดจำกัดความล้า ต่ำกว่าเกณฑ์ความเค้นหนึ่ง (โดยทั่วไป 40–50% ของความต้านทานแรงดึงสูงสุด สำหรับลวดดนตรีและโครม-ซิลิคอน) เส้นโค้ง S-N จะแบนลง สปริงในทางทฤษฎีจึงทนได้ไม่จำกัดรอบ นี่คือเป้าหมายสูงสุดของการออกแบบสปริง
- เหล็กกล้าไร้สนิมไม่มีขีดจำกัดความล้าที่แท้จริง ต่างจากเหล็กคาร์บอนสูง เหล็กกล้าไร้สนิมตระกูล 300 ยังคงล้าตัวช้า ๆ แม้ที่ระดับความเค้นต่ำ สำหรับสปริงไร้สนิมในงานที่รับแรงแบบไดนามิก คุณต้องออกแบบให้บรรลุเป้าหมายอายุที่กำหนด ไม่สามารถอาศัยขีดจำกัดความล้าได้
สาเหตุรากหกข้อของความล้าก่อนกำหนด
เมื่อสปริงเสียหายเร็ว สาเหตุเกือบทั้งหมดจัดอยู่ในกลุ่มใดกลุ่มหนึ่งต่อไปนี้:
ข้อ 1: ความไม่สมบูรณ์ของผิว
รอยร้าวจากความล้าเกือบทั้งหมดเริ่มที่ผิว รอยขีด หลุม รอยจากเครื่องมือ หรือแม้แต่ผิวสำเร็จจากการรีดที่หยาบ สามารถทำหน้าที่เป็นจุดเพิ่มความเค้น นี่คือสาเหตุที่พบบ่อยที่สุดของความล้าก่อนกำหนด และเป็นเหตุผลที่การพ่นเม็ดเหล็ก (ดูด้านล่าง) ได้ผลดีนักในการยืดอายุการใช้งาน
ข้อ 2: สิ่งเจือปนและข้อบกพร่องในวัสดุ
สิ่งเจือปนที่ไม่ใช่โลหะในเหล็ก — ซัลไฟด์ ออกไซด์ ซิลิเกต — เป็นจุดรวมความเค้นที่ฝังอยู่ในเนื้อลวด ลวดเกรดสปริงพรีเมียม (ลวดดนตรี ASTM A228, โครม-ซิลิคอน ASTM A401) ผลิตด้วยการควบคุมสิ่งเจือปนที่เข้มงวดกว่าลวดเกรดการค้าอย่างมาก ส่วนต่างราคานั้นมีจริง แต่ส่วนต่างของอายุความล้าก็มีจริงเช่นกัน: ลวดพรีเมียมให้อายุความล้าได้ 3–5 เท่าของลวดเกรดการค้าที่ระดับความเค้นเดียวกัน
ข้อ 3: การคลายความเค้นที่ไม่เพียงพอ
การขดเย็นทำให้เกิดความเค้นดึงตกค้างในสปริง โดยเฉพาะที่เส้นผ่านศูนย์กลางด้านในของขด หากไม่ได้คลายด้วยการอบชุบที่เหมาะสม (โดยทั่วไป 230–260°C นาน 20–30 นาที สำหรับลวดดนตรี) ความเค้นเหล่านี้จะบวกเข้ากับความเค้นที่ใช้ในทุกวัฏจักร เร่งให้เกิดความล้า การข้ามขั้นตอนคลายความเค้นในสปริงที่รับแรงไดนามิกก็เหมือนขับรถโดยไม่ปลดเบรกมือ
ข้อ 4: การกัดกร่อนและการโจมตีจากสภาพแวดล้อม
หลุมจากการกัดกร่อนเป็นจุดเริ่มต้นของความล้าที่สมบูรณ์แบบ สปริงที่ควรทนได้สิบล้านรอบในอากาศแห้งอาจเสียหายใน 100,000 รอบในสภาพแวดล้อมที่ชื้นหรือกัดกร่อนเล็กน้อย ด้วยเหตุนี้พาสซิเวชัน และในกรณีรุนแรงคือการเคลือบป้องกัน จึงจำเป็นสำหรับสปริงไร้สนิมในสภาพแวดล้อมที่ท้าทาย
ข้อ 5: การชนกันของขดและการรับแรงกระแทก
เมื่อสปริงอัดถูกอัดจนถึงความสูงอัดแน่น ขดจะกระแทกกัน ที่ความเร็วรอบสูง การกระแทกนี้สร้างคลื่นความเค้นที่อาจสูงถึง 2–3 เท่าของความเค้นปกติ เมื่อเวลาผ่านไป จุดสัมผัสระหว่างขดที่อยู่ติดกันจะเกิดรอยสึกแบบแบนและรอยร้าวจุลภาค วิธีแก้: ออกแบบให้ระยะการยุบตัวใช้งานสูงสุดต่ำกว่า 80% ของความสูงอัดแน่น และใช้ขดหน่วงหรือการออกแบบอัตราแปรผันเมื่อหลีกเลี่ยงการกระแทกไม่ได้
ข้อ 6: การทำงานใกล้ขีดจำกัดแรงดึงเกินไป
บางครั้งการออกแบบก็เรียกร้องมากเกินไป หากช่วงความเค้นเกิน 40–50% ของความต้านทานแรงดึงของลวด การปรับกระบวนการใด ๆ ก็ไม่อาจรับประกันอายุการใช้งานที่ยาวได้ วิธีแก้คือเปลี่ยนการออกแบบ: ลวดขนาดใหญ่ขึ้น จำนวนขดทำงานน้อยลง วัสดุที่ต่างออกไป หรือรูปแบบสปริงที่กระจายแรง (สปริงซ้อน ระยะพิตช์แปรผัน และอื่น ๆ)
เจ็ดกลยุทธ์เพื่อยืดอายุความล้าของสปริงให้สูงสุด
เรียงจากผลกระทบสูงสุดไปต่ำสุด โดยอิงจากข้อมูลการทดสอบความล้าหลายทศวรรษ:
| # | กลยุทธ์ | อายุการใช้งานที่เพิ่มขึ้นโดยทั่วไป | ผลต่อต้นทุน |
|---|---|---|---|
| 1 | การพ่นเม็ดเหล็ก — ยิงเม็ดเหล็กหรือเซรามิกขนาดจุลภาคใส่ผิว เพื่อสร้างความเค้นอัดตกค้างที่ต้านความเค้นดึงจากความล้า | 2–10 เท่า | ปานกลาง |
| 2 | ลดช่วงความเค้น — ลวดใหญ่ขึ้น ขดมากขึ้น หรือลดระยะยุบตัวใช้งาน เพื่อให้ความเค้นสูงสุดอยู่ต่ำกว่า 40% ของ UTS อย่างชัดเจน | 5–100 เท่า | ต่ำ–ปานกลาง |
| 3 | ลวดเกรดพรีเมียม — กำหนด ASTM A228 (ลวดดนตรี) หรือ A401 (โครม-ซิลิคอน) แทนลวดดึงแข็งเกรดการค้า | 3–5 เท่า | ปานกลาง |
| 4 | การคลายความเค้นที่เหมาะสม — การเทมเปอร์ในเตาอบแบบควบคุมทันทีหลังการขด ห้ามข้ามสำหรับสปริงไดนามิก | 2–4 เท่า | ต่ำ |
| 5 | ปรับปรุงผิวสำเร็จ — การขัดเงาด้วยไฟฟ้าหรือการเจียรละเอียดบนพื้นผิวสำคัญ เพื่อกำจัดรอยเครื่องมือและรอยขีด | 1.5–3 เท่า | ปานกลาง–สูง |
| 6 | การป้องกันการกัดกร่อน — พาสซิเวชัน การชุบด้วยไฟฟ้า หรือการเคลือบอีพ็อกซี ตามความรุนแรงของสภาพแวดล้อม | 2–10 เท่า (ในสภาพแวดล้อมกัดกร่อน) | ต่ำ–ปานกลาง |
| 7 | การตั้งสภาพล่วงหน้า (presetting) — อัดสปริงถึงความสูงอัดแน่นหนึ่งครั้งระหว่างการผลิต เพื่อสร้างความเค้นตกค้างที่เป็นประโยชน์ | 1.2–1.5 เท่า | ต่ำมาก |
เจาะลึก: ทำไมการพ่นเม็ดเหล็กจึงได้ผล
การพ่นเม็ดเหล็กสมควรได้รับความสนใจเป็นพิเศษ เพราะเป็นการปรับปรุงอายุความล้าที่ได้ผลที่สุดซึ่งไม่ต้องเปลี่ยนการออกแบบ กลไกมีดังนี้
รอยร้าวจากความล้าแพร่ตัวได้ภายใต้ความเค้นดึงเท่านั้น ผิวสปริง — โดยเฉพาะเส้นผ่านศูนย์กลางด้านในของขดสปริงอัด — เผชิญความเค้นดึงสูงสุดในทุกวัฏจักร การพ่นเม็ดเหล็กยิงเม็ดทรงกลมความเร็วสูงใส่ผิวนั้น ทำให้ชั้นผิวบาง ๆ (โดยทั่วไปลึก 0.1–0.3 มม.) เปลี่ยนรูปอย่างถาวร เมื่อเม็ดกระเด้งกลับ เนื้อวัสดุยืดหยุ่นด้านใต้พยายามกลับสู่รูปเดิม แต่ชั้นผิวที่เปลี่ยนรูปไปแล้วต้านไว้ จึงเกิดสนามความเค้นอัดตกค้าง
เมื่อสปริงรับแรงใช้งาน ความเค้นดึงที่กระทำต้องเอาชนะความเค้นอัดตกค้างนี้ก่อน ความเค้นดึงสุทธิจึงจะไปถึงผิวได้ ผลคือชั้นผิวที่ไวต่อความล้า “เห็น” ช่วงความเค้นที่ต่ำกว่าเนื้อวัสดุส่วนในมาก
พารามิเตอร์สำคัญของการพ่นเม็ดที่ต้องควบคุม:
- ขนาดเม็ด: โดยทั่วไป S70 ถึง S230 (เส้นผ่านศูนย์กลาง 0.18–0.58 มม.) สำหรับลวดสปริง 1.0 ถึง 10.0 มม.
- ความเข้ม: วัดจากความโค้งของแผ่นทดสอบ Almen โดยทั่วไปสำหรับสปริงอยู่ในช่วง 0.2–0.6 มม. A
- ความครอบคลุม: ต้อง ≥100% (ทุกจุดบนผิวถูกกระแทกอย่างน้อยหนึ่งครั้ง) และ 200% เป็นเรื่องปกติสำหรับงานสำคัญ
- ชนิดเม็ด: เม็ดลวดตัด (เหล็ก) สำหรับงานส่วนใหญ่ ส่วนเม็ดเซรามิกหลีกเลี่ยงการปนเปื้อนเหล็กบนสปริงไร้สนิม
การทดสอบความล้า: ยืนยันการคาดการณ์อายุการใช้งาน
การคำนวณในการออกแบบทำให้คุณเข้าใกล้คำตอบ แต่การทดสอบยืนยันว่าคุณอยู่ในการแข่งขันจริง วิธีมาตรฐานสามวิธี:
- การทดสอบความล้าแบบช่วงคงที่: สปริงถูกทำให้ยืดยุบระหว่างความยาว (หรือแรง) สองค่าคงที่จนเสียหาย หรือจนถึงจำนวนรอบเป้าหมาย วิธีนี้ให้จุดหนึ่งบนเส้นโค้ง S-N และเป็นมาตรฐานสำหรับการยืนยันการผลิต
- วิธีขั้นบันได: ทดสอบสปริงหลายตัวที่ระดับความเค้นที่ลดหลั่นกันแบบเพิ่มขึ้นทีละขั้น เพื่อหาขีดจำกัดความล้าเชิงสถิติ ต้องใช้ชิ้นงาน 15–30 ตัว แต่ให้ผลที่หนักแน่นเชิงสถิติ
- การทดสอบแบบบล็อกสเปกตรัม: สปริงถูกทำให้รับลำดับแรงที่ต่างกันตามโปรแกรม เพื่อจำลองการใช้งานจริง ใช้เมื่อการใช้งานมีรอบการทำงานที่ทราบแน่ชัด เช่น สปริงวาล์วยานยนต์ที่เผชิญสภาวะเดินเบา แล่นด้วยความเร็วคงที่ และเปิดคันเร่งสุด
ที่ AOFENG เครื่องทดสอบความล้าภายในโรงงานของเรารองรับสปริงขนาดเส้นลวด 1.0–8.0 มม. ในการผลิตปัจจุบัน โดยมีแผนขยายไปถึง 12.0 มม. เมื่อติดตั้งเครื่องจักรใหม่ ที่ความถี่สูงสุด 30 Hz พร้อมการนับรอบและเฝ้าระวังแรงแบบอัตโนมัติ สำหรับโครงการสปริงไดนามิกใหม่ทุกโครงการ เราแนะนำให้ทดสอบชุดยืนยัน 10–20 ตัวเพื่อยืนยันผลการคำนวณก่อนตัดสินใจผลิตเต็มรูปแบบ
เมื่อใดควรกังวลเรื่องความล้า และเมื่อใดไม่ต้อง
ไม่ใช่ทุกสปริงที่ต้องวิเคราะห์ความล้าเต็มรูปแบบ นี่คือกรอบการตัดสินใจในทางปฏิบัติ:
| ประเภทการใช้งาน | จำนวนรอบที่คาด | ต้องวิเคราะห์ความล้าหรือไม่ | แนวทางที่แนะนำ |
|---|---|---|---|
| สปริงรับแรงคงที่ | <1,000 | ไม่ต้อง | ออกแบบมาตรฐานด้วยค่าความปลอดภัยต่อกำลังคราก |
| รอบต่ำ (เช่น สปริงสลักล็อก) | 1,000–100,000 | ตรวจสอบเบื้องต้น | รักษาความเค้นให้ต่ำกว่า 50% ของ UTS และคลายความเค้นตามมาตรฐาน |
| รอบปานกลาง (เช่น สปริงช่วงล่าง) | 100,000–1,000,000 | ต้อง | วิเคราะห์เส้นโค้ง S-N ร่วมกับการพ่นเม็ดเหล็ก |
| รอบสูง (เช่น สปริงวาล์วหรือหัวฉีด) | 1 ล้าน–100 ล้านรอบขึ้นไป | จำเป็นอย่างยิ่ง | ออกแบบความล้าเต็มรูปแบบ ลวดพรีเมียม พ่นเม็ดเหล็ก และทดสอบยืนยัน |
| เกี่ยวกับความปลอดภัย (เช่น เบรก รากฟันเทียม) | เท่าใดก็ตาม | บังคับ | วิเคราะห์ความล้า ทดสอบยืนยัน 100% และตรวจสอบย้อนกลับได้ทั้งล็อต |
สรุป
ความล้าของสปริงไม่ใช่เรื่องสุ่ม มันเป็นไปตามกฎทางฟิสิกส์ที่เข้าใจดี และทิ้งหลักฐานชัดเจนไว้บนผิวรอยแตก หากสปริงของคุณเสียหายเร็ว สาเหตุรากเกือบแน่นอนว่าคือหนึ่งในหกข้อข้างต้น และวิธีแก้ก็เกือบแน่นอนว่าคือหนึ่งในเจ็ดกลยุทธ์
ช่วงเวลาที่คุ้มต้นทุนที่สุดในการจัดการความล้าคือช่วงออกแบบ การพ่นเม็ดเหล็กซึ่งมีต้นทุน 0.05 ดอลลาร์สหรัฐบนสปริงราคา 2.00 ดอลลาร์สหรัฐ สามารถป้องกันการเคลมประกันมูลค่า 500,000 ดอลลาร์สหรัฐได้ คำนวณไม่ซับซ้อน แต่ต้องมีคนลงมือทำ
ต้องการสปริงที่ออกแบบมาเพื่ออายุความล้าที่ยาวนานหรือไม่
แจ้งความต้องการด้านแรง ระยะยุบตัว และอายุรอบของคุณ เราจะช่วยให้การออกแบบถูกต้องตั้งแต่ก่อนขดต้นแบบตัวแรก