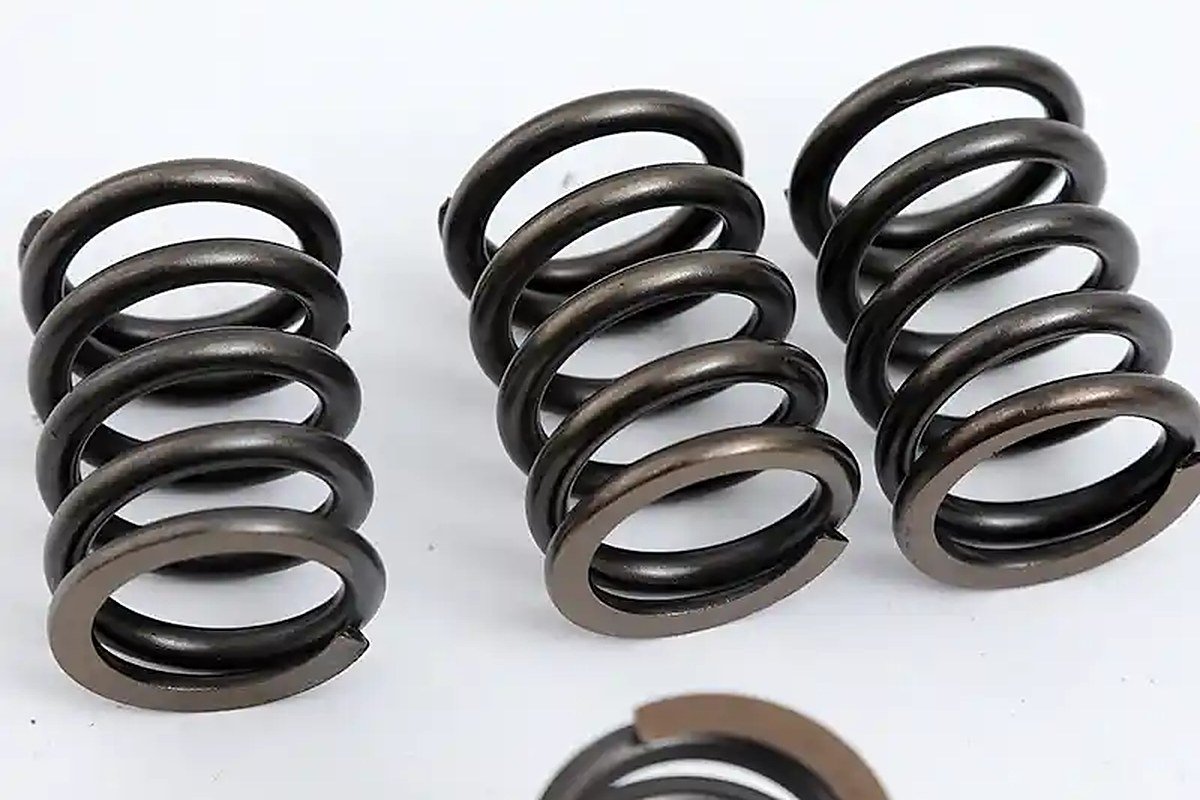
สปริงวาล์วมีตัวเลขหนึ่งค่าที่สำคัญกว่าค่าอื่นใด: แรงที่มันรับไว้เมื่อวาล์วปิด แรงที่ความสูงติดตั้งคือสิ่งที่กดวาล์วไว้บนบ่าวาล์วเมื่อลูกเบี้ยวไม่ได้ดันลง ทุกอย่างอื่นของสปริง — ความยาวอิสระ จำนวนขด ขนาดเส้นลวด ผิวสำเร็จ — มีอยู่เพื่อสร้างตัวเลขนั้น และคงค่านั้นไว้ตลอดอายุเครื่องยนต์
ด้วยเหตุนี้ข้อร้องเรียนเรื่องสปริงวาล์วที่พบบ่อยที่สุดจึงไม่ใช่การหัก แต่คือสปริงที่วัดได้ถูกต้องตอนผลิต และวัดได้ต่ำลงตอนถอดออกมา ไม่มีใครเปลี่ยนแบบ ไม่มีใครเปลี่ยนลวด สปริงเพียงสูญเสียแรงระหว่างที่ถูกยึดอยู่ในฝาสูบ ที่ความสูงติดตั้ง ที่อุณหภูมิเครื่องยนต์ เป็นเวลาหลายพันชั่วโมง
การสูญเสียนั้นมีชื่อ มีกลไก และมีคันโยกด้านการออกแบบ บทความนี้ครอบคลุมทั้งสามอย่าง และปิดท้ายด้วยรายการค่าที่แบบสปริงวาล์วควรระบุ หากต้องการยึดผู้ผลิตไว้กับตัวเลขที่เครื่องยนต์ต้องการจริง
สองตัวเลข สปริงตัวเดียว
ตัวเลขแรกคือแรงที่ความสูงติดตั้ง วัดบนเครื่องทดสอบสปริงที่อุณหภูมิห้อง ก่อนที่สปริงจะเคยทำงานเลย เป็นตัวเลขในรายงานการตรวจสอบ และสำหรับการซื้อส่วนใหญ่ มันเป็นตัวเลขเดียวที่ใคร ๆ ตรวจ
ตัวเลขที่สองคือแรงเดียวกันนั้น หลังจากสปริงถูกอัดอยู่ในฝาสูบที่ร้อนไประยะหนึ่ง มันต่ำกว่า ต่ำกว่าเท่าไรขึ้นกับการออกแบบ วัสดุ กระบวนการ และว่าใครได้ขอตัวเลขที่สองไว้หรือไม่
ค่าความคลาดเคลื่อนของแรงที่ความสูงติดตั้งตามแบบการผลิตทั่วไปคือ ±5% สปริงที่สูญเสียแรงที่ความสูงติดตั้ง 6% ระหว่างใช้งานยังอยู่ในเกณฑ์สมบูรณ์ตอนออกจากโรงงาน และหลุดข้อกำหนดทันทีที่เครื่องยนต์ร้อน ช่องว่างตรงนั้นคือสิ่งที่บทความนี้พูดถึง
Set, relaxation และ sag ไม่ใช่สิ่งเดียวกัน
คำสามคำนี้ถูกใช้แทนกันในการสนทนาเรื่องระบบวาล์ว แต่จริง ๆ แล้วอธิบายพฤติกรรมสามแบบที่ต่างกัน และต้องใช้มาตรการรับมือสามแบบที่ต่างกัน จึงคุ้มที่จะแยกให้ชัด
| คำ | อะไรเปลี่ยน | เกิดเมื่อใด | วัดอย่างไร |
|---|---|---|---|
| Set | ความยาวอิสระสั้นลง สปริงไม่กลับไปที่ความสูงเดิม | รอบแรงแรก ๆ และอีกครั้งเมื่อสัมผัสความร้อนครั้งแรก | ความยาวอิสระและแรงที่ความสูงติดตั้ง ก่อนและหลังอัดถึงความสูงอัดแน่น |
| Relaxation | แรงลดลงขณะที่สปริงถูกคงไว้ที่ความยาวอัดที่กำหนด | อย่างช้า ๆ ในระดับชั่วโมงและหลายพันชั่วโมง เร็วขึ้นเมื่อร้อน | แรงที่ความสูงติดตั้งก่อนและหลังเวลาที่กำหนดที่อุณหภูมิหนึ่ง |
| Sag / creep | ความยาวลดลงอย่างช้า ๆ ต่อเนื่องภายใต้แรงที่คงไว้ | ช่วงปลายอายุการใช้งาน ปกติหลังจาก relaxation ทำงานไปแล้ว | ความยาวอิสระเมื่อสิ้นสุดอายุการใช้งาน หากยังมีชิ้นงานให้วัด |
ในสปริงวาล์ว ทั้งสามอย่างเกิดขึ้นพร้อมกัน ด้วยเหตุนี้ตัวเลข “เปอร์เซ็นต์การสูญเสีย” เพียงค่าเดียวโดยไม่มีวิธีทดสอบจึงแทบไม่มีความหมาย ผู้ผลิตที่รายงานการสูญเสีย 2% อาจหมายถึง 2% หลังสิบรอบที่อุณหภูมิห้อง หรือ 2% หลังหนึ่งร้อยชั่วโมงที่ 140 °C สองข้อความนี้ไม่ใช่ข้อความเดียวกัน
ทำไมสปริงจึงสูญเสียแรง
เหล็กสปริงไม่ยืดหยุ่นอย่างสมบูรณ์แบบ เมื่อขดลวดถูกดัดเลยจุดคราก วัสดุที่ออกจากเครื่องขดจะมีความเค้นตกค้างเป็นรูปแบบหนึ่ง: ดึงที่ด้านในของขด อัดที่ด้านนอก การคลายความเค้นและการเทมเปอร์ลดรูปแบบนั้นลง แต่ไม่ได้ลบมันออก และความสมดุลของสิ่งที่เหลืออยู่เป็นตัวกำหนดว่าสปริงจะทำงานอย่างไรภายใต้แรงจริงครั้งแรก
มีกลไกสามข้อที่กระทำต่อความสมดุลนั้น:
- การครากเฉพาะจุดที่ความสูงอัดแน่น ที่ระยะยกเต็ม หรือระหว่างการตั้งสภาพล่วงหน้า ขดที่อยู่ติดกันเข้าใกล้กัน ความเค้นสัมผัสที่หน้าขดสูงและไม่สม่ำเสมอ และลวดครากเฉพาะจุด เมื่อปล่อยแรง บริเวณที่ครากเหล่านั้นไม่กลับตัวเต็มที่ ความยาวอิสระจึงสั้นลง และแรงทุกครั้งที่ความสูงติดตั้งหลังจากนั้นจะต่ำลงตามอัตราสปริงคูณกับการเปลี่ยนแปลงความยาวนั้น
- การกระจายความเค้นตกค้างใหม่ รูปแบบความเค้นที่เหลือจากการขดและการอบชุบไม่ใช่รูปแบบที่สปริงจะเข้าสู่สมดุลภายใต้แรงใช้งาน รอบแรก ๆ จะกระจายมันใหม่ และการกระจายใหม่นั้นถาวร
- การคลายตัวที่เร่งด้วยความร้อน ที่อุณหภูมิเครื่องยนต์ ความคลาดเคลื่อนในโครงผลึกของเหล็กสามารถเคลื่อนที่ได้หากมีเวลาและความเค้นมากพอ สปริงคืบตัวไปสู่ความยาวอิสระที่สั้นลงเล็กน้อย อัตราการเกิดเพิ่มขึ้นชันตามอุณหภูมิ: สปริงที่คงตัวที่ 80 °C อาจสูญเสียแรงอย่างมีนัยสำคัญที่ 140 °C ในช่วงเวลาเดียวกัน
ไม่มีข้อใดเป็นการบกพร่อง ทั้งหมดเป็นสมบัติของชิ้นส่วนเหล็กรับแรงที่อุณหภูมิ คำถามของการออกแบบจึงไม่ใช่จะมีหรือไม่เกิด แต่จะเกิดก่อนหรือหลังการทดสอบรับรองของลูกค้า และมากน้อยเพียงใด
เลขคณิตของการสูญเสียแรง
ความเชื่อมโยงระหว่างการเปลี่ยนความยาวกับการเปลี่ยนแรงคืออัตราสปริง และมันไม่ผ่อนปรน เอา สปริงวาล์วที่อัตรา 44 N/mm มีแรงที่ความสูงติดตั้ง 280 N ที่ความสูงติดตั้ง 38.0 มม. หากสปริงเกิด set 0.4 มม. — การเปลี่ยนแปลงที่มองไม่เห็นด้วยไม้บรรทัด — แรงที่ความสูงติดตั้งจะลดลง 44 × 0.4 = 17.6 N หรือ 6.3%
ขยายผลนี้ไปตามอัตราสปริงต่าง ๆ จะเห็นว่าทำไมสปริงอัตราสูงจึงไวต่อ set มากกว่าสปริงอัตราต่ำ:
| อัตราสปริง | set 0.2 มม. | set 0.4 มม. | set 0.8 มม. |
|---|---|---|---|
| 20 N/mm | 4 N | 8 N | 16 N |
| 44 N/mm | 8.8 N | 17.6 N | 35.2 N |
| 70 N/mm | 14 N | 28 N | 56 N |
| 110 N/mm | 22 N | 44 N | 88 N |
เทียบกับแรงที่ความสูงติดตั้ง 280 N การเกิด set 0.4 มม. บนสปริงอัตรา 70 N/mm คือการสูญเสีย 10% นั่นคือทั้งช่วงความคลาดเคลื่อนและมากกว่า หายไปจากการเปลี่ยนความยาวอิสระที่การตรวจด้วยตาจะไม่มีวันจับได้
หมายเหตุเรื่องค่าความคลาดเคลื่อนของความยาวอิสระ
ความยาวอิสระมักกำหนดด้วยค่าความคลาดเคลื่อนระดับมิลลิเมตร เพราะเป็นผลลัพธ์ของการผลิตมากกว่าข้อกำหนดด้านหน้าที่ใช้สอย แรงที่ความสูงติดตั้งคือข้อกำหนดด้านหน้าที่ใช้สอย และวัดที่ความสูงติดตั้ง ด้วยเหตุนี้แบบที่กำหนดความยาวอิสระอย่างแน่นแต่กำหนดแรงหลวม ๆ จึงให้น้ำหนักกลับด้าน: สปริงอาจอยู่ในเกณฑ์ความยาวอิสระแต่พลาดแรงที่ความสูงติดตั้ง หรือออกนอกเกณฑ์ความยาวอิสระแต่ได้แรงที่ความสูงติดตั้งตรงเป๊ะ
อะไรเร่งให้เกิดเร็วขึ้น
การสูญเสียไม่ใช่สมบัติคงที่ของสปริง มันตอบสนองต่อตัวแปรหกข้อ และแต่ละข้อมีคันโยกด้านการออกแบบหรือกระบวนการกำกับอยู่
| ปัจจัย | ผลที่เกิดขึ้น | คันโยก |
|---|---|---|
| ความเค้นที่ความสูงอัดแน่น | ความเค้นสัมผัสสูงขึ้นทำให้ลวดครากมากขึ้นทุกครั้งที่เข้าใกล้ความสูงอัดแน่น | อัตราต่ำลงสำหรับระยะยกเท่าเดิม หรือลวดหนาขึ้นในพื้นที่ที่ใหญ่ขึ้น |
| อุณหภูมิใช้งาน | อัตราการคลายตัวเพิ่มขึ้นชันตามอุณหภูมิ | การเลือกเกรด และเมื่อภาระงานกำหนด เหล็กที่คงแรงได้ดีที่อุณหภูมิสูง |
| เวลาที่ถูกอัด | การคลายตัวดำเนินต่อไปตราบที่ยังคงแรงไว้ | ไม่มีในตัวสปริง — แต่การทดสอบควรสอดคล้องกับรอบการใช้งาน |
| เกรดลวด | เกรดที่มีซิลิคอนคงแรงที่อุณหภูมิได้ดีกว่าคาร์บอนธรรมดา | 60Si2Mn เมื่อระบบวาล์วทำงานร้อนและความเค้นสูง |
| ความเค้นตกค้างหลังการอบชุบ | การคลายความเค้นที่ไม่สมบูรณ์ทำให้สปริงใกล้จุดครากมากขึ้น | ควบคุมการคลายความเค้นและการเทมเปอร์เป็นขั้นตอนกระบวนการ ไม่ใช่พิธีการ |
| การตกแต่งผิว | การกัดด้วยกรดและการชุบด้วยไฟฟ้าอาจนำไฮโดรเจนเข้ามา และความร้อนระหว่างการเคลือบอาจคลายสปริงเพิ่ม | การอบหลังชุบในกรณีที่ผิวสำเร็จกำหนด และตกลงลำดับกระบวนการกับผู้ผลิต |
วิธีวัด set และ relaxation
การวัดเรียบง่ายในหลักการและผิดพลาดได้ง่ายในทางปฏิบัติ วิธีที่ให้ผลเปรียบเทียบกันได้ระหว่างผู้ผลิตมีลักษณะดังนี้:
- วัดความยาวอิสระ (L0) และแรงที่ความสูงติดตั้ง (F1)
- อัดสปริงถึงความสูงอัดแน่น คงไว้ตามระยะเวลาที่กำหนด แล้วปล่อย
- วัดความยาวอิสระอีกครั้ง (L1) และแรงที่ความสูงติดตั้ง (F2)
- รายงาน set เป็นเปอร์เซ็นต์ของความยาวอิสระ: (L0 − L1) / L0 และการสูญเสียแรงเป็น (F1 − F2) / F1
สำหรับ relaxation ให้คงสปริงที่ความสูงติดตั้งที่อุณหภูมิที่กำหนดเป็นเวลาที่กำหนด แล้ววัดแรงที่ความสูงนั้น ขณะยังอยู่ที่อุณหภูมิหากอุปกรณ์จับยึดเอื้ออำนวย การวัดขณะร้อนสำคัญ: สปริงที่วัดหลังเย็นตัวลงอาจฟื้นคืนส่วนหนึ่งของการสูญเสียที่ดูเหมือนเกิดขึ้น และทำให้ผลลัพธ์ดูดีเกินจริง
สองกับดักในการเปรียบเทียบผู้ผลิต
กับดักแรกคือขั้นตอนการตั้งสภาพล่วงหน้าที่ต่างกัน ผู้ผลิตที่อัดถึงความสูงอัดแน่นแล้วคงไว้สิบวินาที กำลังทดสอบสิ่งที่ต่างจากผู้ผลิตที่อัดถึงความสูงอัดแน่นสามรอบ กับดักที่สองคืออุณหภูมิในการวัด เว้นแต่จะระบุอุณหภูมิที่คงไว้ ระยะเวลาคงไว้ จำนวนรอบ และอุณหภูมิในการวัดไว้ในข้อกำหนด ผู้ผลิตสองรายอาจรายงานตัวเลขที่ซื่อตรงแต่เปรียบเทียบกันไม่ได้
ที่โรงงานของเรา แรงที่ความสูงติดตั้งและที่ระยะยกสุดถูกตรวจด้วยเครื่องทดสอบสปริงอัตโนมัติ และการทดสอบความล้าทำตามช่วงแรงและจำนวนรอบที่ตกลงตอนขอใบเสนอราคา การคลายความเค้นและการเทมเปอร์ถูกควบคุมภายในโรงงาน เราระบุวิธีทดสอบไว้คู่กับตัวเลขเสมอ เพราะตัวเลขแรงที่ไม่มีวิธีทดสอบคือคำกล่าวอ้าง ไม่ใช่ผลการวัด
หกคันโยกที่ลดการสูญเสีย
ลดความเค้นที่ความสูงอัดแน่น
เป็นการเปลี่ยนแปลงที่ได้ผลที่สุดเพียงข้อเดียว ออกแบบขดให้ยังมีระยะห่างที่ระยะยกเต็ม และความเค้นเมื่อขดสัมผัสกันจริงยังอยู่ในขีดที่ลวดรับได้ ในทางปฏิบัติคืออัตราต่ำลงสำหรับระยะยกเท่าเดิม หรือลวดหนาขึ้นในพื้นที่ที่ใหญ่ขึ้น ข้อจำกัดคือการสั่นพ้อง: สปริงที่นุ่มและยาวกว่ามีความถี่ธรรมชาติที่ต่ำกว่า การออกแบบขดจึงเป็นการเจรจาระหว่างการคงแรงกับพฤติกรรมพลวัตเสมอ หน้าสปริงวาล์ว อธิบายการแลกเปลี่ยนนี้อย่างละเอียด
ถามว่าสปริงผ่านการตั้งสภาพล่วงหน้าหรือไม่
การตั้งสภาพล่วงหน้า (scragging) คือการอัดเกินโดยเจตนาระหว่างการผลิต เพื่อให้ set เกิดขึ้นในโรงงานแทนที่จะเกิดในเครื่องยนต์ วิธีนี้ไม่ได้ขจัดการคลายตัว แต่กำจัดส่วนแรกที่ใหญ่ที่สุดและคาดเดาได้น้อยที่สุดของการสูญเสีย หากผู้ผลิตของคุณทำ ควรถามว่าที่ความเค้นเท่าใดและนานเท่าใด หากไม่ทำ ควรถามว่าทำไม
เลือกเกรดให้เหมาะกับอุณหภูมิ
65Mn, 72A และ 82B เป็นเหล็กสปริงคาร์บอนที่เหมาะกับงานปานกลาง เมื่อบริเวณปลอกนำวาล์วร้อนและความเค้นสูง เกรดที่มีซิลิคอนเช่น 60Si2Mn จะคงแรงได้ดีกว่า เพราะโครงสร้างจุลภาคต้านการคลายตัวที่อุณหภูมิ ส่วนเกรดไร้สนิมแก้ปัญหาการกัดกร่อน ไม่ใช่ปัญหาความร้อน และมีมอดุลัสต่ำกว่าซึ่งเปลี่ยนความสัมพันธ์ระหว่างแรงกับการยุบตัว
ปกป้องการอบชุบด้วยความร้อน
การคลายความเค้นที่ไม่สมบูรณ์ หรือขั้นตอนตกแต่งผิวที่เพิ่มความร้อนเข้าไปภายหลัง จะคืนส่วนหนึ่งของสิ่งที่การอบชุบให้มา ลำดับขั้นสำคัญพอ ๆ กับอุณหภูมิ ขอเส้นทางการบวนการ ไม่ใช่แค่ค่าที่ตั้งบนเตา
กำหนดขีดจำกัดการสูญเสียไว้ในแบบ
ข้อกำหนดเช่น “การสูญเสียแรงที่ความสูงติดตั้งต้องไม่เกิน X% หลังจาก Y ชั่วโมงที่ Z °C” เปลี่ยนความคาดหวังทางวิศวกรรมให้เป็นเกณฑ์การรับรองที่ทดสอบได้ หากไม่มีข้อนี้ ตัวเลขเดียวที่ถูกทวนสอบคือตัวเลขที่วัดห้านาทีหลังการขด
ทวนสอบด้วยการทดสอบที่สอดคล้องกับการใช้งาน
การทดสอบอัดสิบวินาทีบอกคุณเกี่ยวกับ set ในรอบแรก แต่ไม่บอกอะไรเลยเกี่ยวกับสปริงที่จะถูกอัดค้างไว้ที่ 120 °C ตลอดอายุเครื่องยนต์ของรถบรรทุก การทดสอบควรจำลองแรง อุณหภูมิ และระยะเวลาที่ชิ้นงานจะเผชิญจริง
เครื่องยนต์รู้สึกอะไร
แรงที่ความสูงติดตั้งไม่ใช่ตัวเลขคุณภาพเชิงนามธรรม มันคือแรงที่กดวาล์วให้ปิดต้านความดันในท่อไอดีหรือไอเสีย และดึงตัวตามกลับไปตามโปรไฟล์ลูกเบี้ยวที่ความเร็วที่เครื่องยนต์หมุน เมื่อมันลดลง:
- วาล์วเริ่มลอยที่ความเร็วเครื่องยนต์ต่ำลง เพราะสปริงไม่สามารถเร่งระบบวาล์วให้ตามลูกเบี้ยวได้ทันอีกต่อไป
- การกระเด้งที่บ่าวาล์วเพิ่มขึ้น วาล์วจึงลงกระแทกด้วยความเร็วสูงขึ้น และบ่ากับหน้าวาล์วสึกเร็วขึ้น
- เสียงระบบวาล์วดังขึ้น และเสียงก๊อกนั้นมักเป็นอาการแรกที่สังเกตเห็น
- ในกรณีเลวร้ายที่สุด วาล์วและลูกสูบสูญเสียระยะห่างกันที่ความเร็วสูง
ด้วยเหตุนี้ผู้ออกแบบเครื่องยนต์จึงถือตัวเลขแรงที่ความสูงติดตั้งเป็นตัวเลขจำกัดรอบ และด้วยเหตุนี้สปริงที่ “อยู่ในเกณฑ์” แต่ติดขอบล่างจึงอาจยังเป็นสปริงที่ผิดสำหรับเครื่องยนต์ความเร็วสูง ระยะเผื่อระหว่างแรงที่ความสูงติดตั้งตามข้อกำหนดกับแรงที่วาล์วเริ่มลอยคือระยะเผื่อการออกแบบ และ set กินมันไปอย่างเงียบ ๆ
สิ่งที่ควรระบุในแบบ
แบบสปริงวาล์วที่จะยึดผู้ผลิตไว้กับตัวเลขระหว่างใช้งานต้องมีมากกว่าเส้นผ่านศูนย์กลางกับค่าแรงหนึ่งค่า รายการด้านล่างคือรายการที่เราใช้ทำงานตอนขอใบเสนอราคา:
- ความสูงติดตั้งและแรงที่ความสูงติดตั้ง โดยค่าความคลาดเคลื่อนอยู่ที่แรง ไม่ใช่ที่ความยาว
- ความสูงที่ยกสุดและแรงที่ยกสุด หรืออัตราสปริง ด้วยวินัยเรื่องค่าความคลาดเคลื่อนแบบเดียวกัน
- ความสูงอัดแน่น และระยะห่างขั้นต่ำระหว่างขดที่ระยะยกเต็ม
- ความยาวอิสระ เพื่อใช้อ้างอิง
- ข้อกำหนดการตั้งสภาพล่วงหน้า หากมี พร้อมวิธีที่ใช้
- ขีดจำกัด set หรือ relaxation หลังจากเวลาที่กำหนดที่อุณหภูมิที่กำหนด
- ช่วงอุณหภูมิใช้งานในบริเวณปลอกนำวาล์ว
- เกรดลวดและค่าความคลาดเคลื่อนของลวด — เราทำงานด้วยค่าความคลาดเคลื่อนลวด JIS ตามเกรด
- ผิวสำเร็จ และการอบหลังชุบหากมี
- เป้าหมายอายุรอบและปริมาณต่อปี เพื่อให้ขนาดของแผนการทดสอบเหมาะกับโครงการ
เมื่อมีค่าเหล่านี้ การออกแบบขด วัสดุ และแผนการทดสอบทั้งหมดสามารถยืนยันได้ก่อนตั้งเครื่องมือ หากไม่มี ผู้ผลิตกำลังออกแบบจากโจทย์ที่ไม่ครบถ้วน และเครื่องยนต์คือที่ที่ช่องว่างนั้นถูกค้นพบ
สรุป
การสูญเสียแรงของสปริงวาล์วไม่ใช่ข้อบกพร่องจากการผลิตที่จะคัดออกด้วยการตรวจสอบ แต่เป็นการตอบสนองที่คาดเดาได้ของเหล็กรับแรงต่อความเค้นและอุณหภูมิ และถูกกำหนดโดยตัวแปรที่แบบควบคุมได้: ความเค้นที่ความสูงอัดแน่น เกรด การอบชุบ การตั้งสภาพล่วงหน้า และการทดสอบรับรอง
จงระบุตัวเลขที่สอง สปริงที่คงแรง 280 N บนแท่นทดสอบและเหลือ 262 N หลังหนึ่งร้อยชั่วโมงที่อุณหภูมิ เป็นผลิตภัณฑ์ที่ต่างจากสปริงที่คงแรง 278 N และมีเพียงตัวเดียวในสองตัวนั้นที่จะยังอยู่ในข้อกำหนดเมื่อเครื่องยนต์ร้อน
หากคุณกำลังทำงานออกแบบสปริงวาล์วอยู่ตอนนี้ หน้าสปริงวาล์ว ครอบคลุมด้านรูปทรง — แรงที่ความสูงติดตั้ง แรงที่ยกสุด อัตราสปริง การสั่นพ้อง และวัสดุที่เราขด — ส่วนคู่มือความล้าครอบคลุมสิ่งที่เกิดขึ้นเมื่อช่วงความเค้น ไม่ใช่ระดับแรง เป็นตัวจำกัด
ต้องการแรงที่ความสูงติดตั้งที่คงอยู่ตลอดอายุเครื่องยนต์หรือไม่
ส่งความสูงติดตั้ง แรงที่ความสูงติดตั้งและที่ยกสุด อุณหภูมิใช้งาน และเป้าหมายอายุรอบมาให้เรา เราจะยืนยันการออกแบบขด เกรด และแผนการทดสอบก่อนเสนอราคา