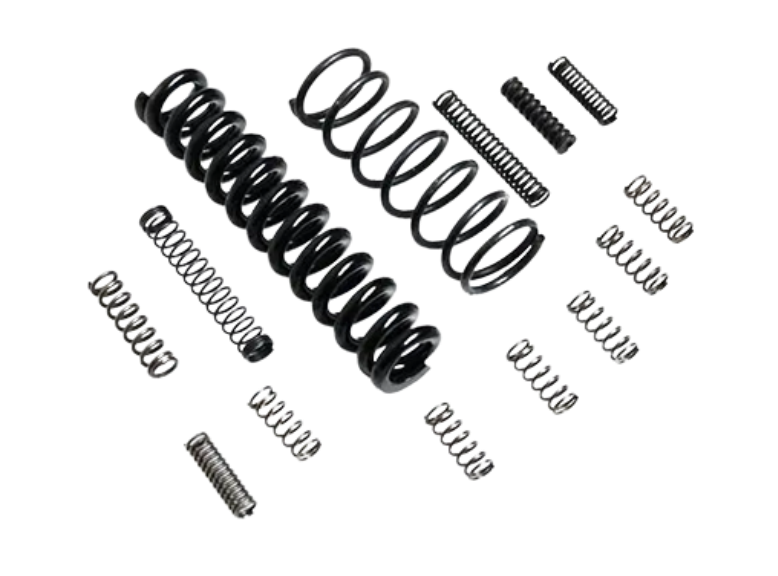
产品 · 压缩弹簧(压簧)
压缩弹簧(压簧)
装配里用得最多的一类。看着简单,报价却差得最远——端部形式和热处理写在图纸上,价格才有可比性。
装配里用得最多的一类。看着简单,报价却差得最远——端部形式和热处理写在图纸上,价格才有可比性。
压簧的价格差异,多数不在材料,而在端部:并紧磨平要多一道磨削,并紧不磨省一道,开口端更省。这几种在装配里能不能互相替代,取决于你的支撑面和垂直度要求,不取决于价格。
所以第一轮沟通我们只确认两件事:端部怎么定,载荷在哪个高度测。这两项定了,报价才有可比性——否则两家报的价,测的根本不是同一件事。
压簧有大量标准件可选,但装配里真正好用的往往是按图定制的那一个。下面这几项缺哪一项,报价就只能给区间。
| 参数 | 说明 | 没有怎么办 |
|---|---|---|
| 线径 | 决定刚度与承载能力的上限 | 给载荷和空间,我们反推 |
| 外径 | 决定能不能装进孔里或套上导杆 | 给腔体与导杆尺寸 |
| 自由长度 | 未压缩时的高度,直接影响装配空间 | 给装配高度与行程 |
| 总圈数 | 与刚度、稳定性直接相关 | 给刚度要求或载荷曲线 |
| 端部形式 | 并紧磨平、并紧不磨、开口,影响价格与垂直度 | 说明支撑面与垂直度要求 |
| 工作高度与载荷 | 在指定高度下需要多少力 | 给装配后的净高 |
| 材料 | 弹簧钢、不锈钢、琴钢丝 | 给使用环境(温度、湿度、介质) |
端部是压簧最容易被忽略、又最影响价格的一项。下面按「垂直度要求」从高到低排。
两端并紧后磨平,垂直度最好,适合需要平稳支撑、低噪声或受力偏心的场合。多一道磨削,单价最高。
端部并紧但不磨。垂直度略差,成本低;支撑面本身加工平整时够用。
端部不并紧,成本最低。端面是点接触,只适合受力小、对垂直度不敏感的场合。
节距沿轴向变化,压缩时先软后硬(渐进刚度)。用于需要避让共振或分段承载的结构。
疲劳断裂很少发生在弹簧中段,多在第一圈与端部的过渡位置:那里应力集中,端部热处理如果没跟上,硬度分布也不均匀。
我们能做的是三件事:成型后按线径与材料走对应的去应力回火,需要时做抛丸处理,以及按图纸做立定处理。这三项在图纸上不写、报价里也不体现,但直接决定寿命。
 奥丰弹簧小吴 · 中文对接