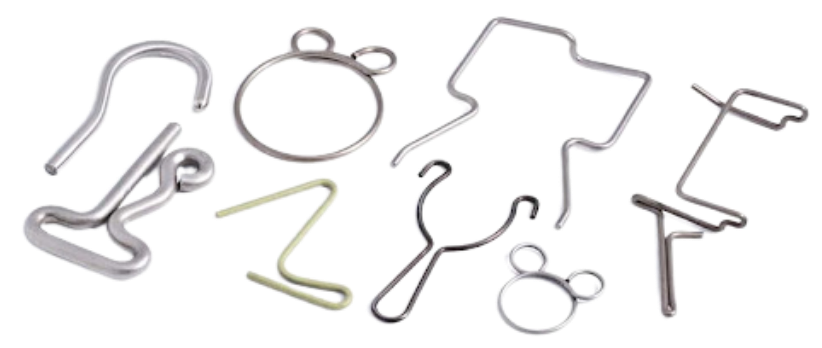
产品 · 线成型件
线成型件:不是弹簧,但用同一套设备
折弯、卡扣、支架、拉手——这些件在 BOM 里可能归到五金,实际用弹簧设备做最快,也不用等模具。
折弯、卡扣、支架、拉手——这些件在 BOM 里可能归到五金,实际用弹簧设备做最快,也不用等模具。
判断标准很简单:如果这个件的功能可以从「一片料」换成「一根线」,线成型通常更快、更便宜,尤其是批量不大的时候。
冲压要开模,模具有周期也有费用;线成型调机就能做,改型也快。代价是复杂曲面做不了,件数特别大时单件成本不如冲压。
线成型件的图纸,最怕只给一个总外形。真正决定能不能做的是折弯半径和关键点位。
| 参数 | 说明 | 没有怎么办 |
|---|---|---|
| 线径 | 决定可做的折弯半径下限 | 给受力要求与安装空间 |
| 折弯角度与半径 | 半径过小会开裂或回弹不可控 | 给装配图,我们建议 |
| 关键点位尺寸 | 与装配孔、卡扣位置对应的几个点 | 标出真正影响装配的尺寸 |
| 自由状态 / 装配状态 | 线材有回弹,两个状态的尺寸不同 | 说明装配后如何固定 |
| 表面处理 | 镀层、钝化或不做 | 给使用环境 |
| 材料 | 弹簧钢、不锈钢、琴钢丝 | 给耐蚀与强度要求 |
批量不大、结构以折弯为主、后续可能改型。调机即做,不用等模具。
件数大、需要复杂平面形状或很薄的料、对平面度要求高。前期模具费用能摊薄。
线材件加冲压小件组装成一个组件,我们可以一起做,减少你的供应商数量。
复杂三维曲面、封闭薄壁结构,线材做不了,这类要转冲压或机加工。
金属线折弯后会回弹,角度越大回弹越明显。图纸上标的是自由状态角度,装上去可能差几度。所以关键角度要在图纸上说明是「自由状态」还是「装配受力状态」,我们会按这个做补偿。
另外,同一根线上多个折弯会互相影响:折第二道时,第一道的角度可能被带偏。这就是为什么线成型件必须给关键点位尺寸,而不是只给每段的长度。
 奥丰弹簧小吴 · 中文对接